
A Fronius támogatja az additívan gyártott elemek és nyomástartó berendezések szabványainak fejlesztését.
A “közös munkacsoport az additívan gyártott elemekért a German Institute for Standardization (DIN) Nyomástartó Berendezések Irányelve alatt” tagjaként a Fronius részt vett additívan gyártott elem minősítésében a MIGAL.CO-val, a Linde Engineeringel és a TÜV SÜD-el egyetemben. A munkacsoport a prEN 13445-14 számú tervezett szabvány alkalmazhatóságát vizsgálta egy hevítetlen nyomástartó edény elemein.
A résztvevő szakemberek a hozzáértésükhöz illeszkedően végeztek anyagminősítést, konstrukciós felülvizsgálatot és folyamatminősítési vizsgálatokat. Ezt követően additív gyártási technológiával létrehozták az elemet, amelyen alkatrész- és nyomásteszteket hajtottak végre. Az összes vizsgálatot gondosan dokumentálták saját gyártóüzemeikben. Az így kialakított folyamat eredményeképpen megszületett az additív gyártásra vonatkozó kötelező szabvány, az AMPS (Additive Manufacturing Process Standard).
“A prEN 13445-14-es tervezet szabványban figyelembe vettük a teljes értékláncot, ideértve minden megfigyeléssel kapcsolatos észrevételt. Ez lehetővé teszi, hogy megfeleljünk a Nyomástartó Berendezések Irányelve 2014/36/EU-ban foglalt minden alapvető biztonsági előírásnak” mondja Dr Kati Schatz a Linde Engineeringtől, rávilágítva a nemsokára megszülető szabványra. “Minden részlet benne van. Különösképpen értendő ez az anyag követelményekre, modellre, az additív folyamat minősítésére, gyártásra és tesztelésre, valamint a dokumentációra is. Alig van különbség a konvencionálisan gyártott nyomástartó edények és eközött a folyamat között. Ugyan nem kapta még meg a “megfelelés vélelmezését”, mely szükséges a kívánt szabványhoz, és revíziók is várhatóak, a szabvány ennek ellenére útmutatóként szolgálhat mindazok számára, akik nyomástartó berendezések gyártásával akarnak foglalkozni additív gyártás segítségével.
Dizájn, alapanyag és hozaganyag
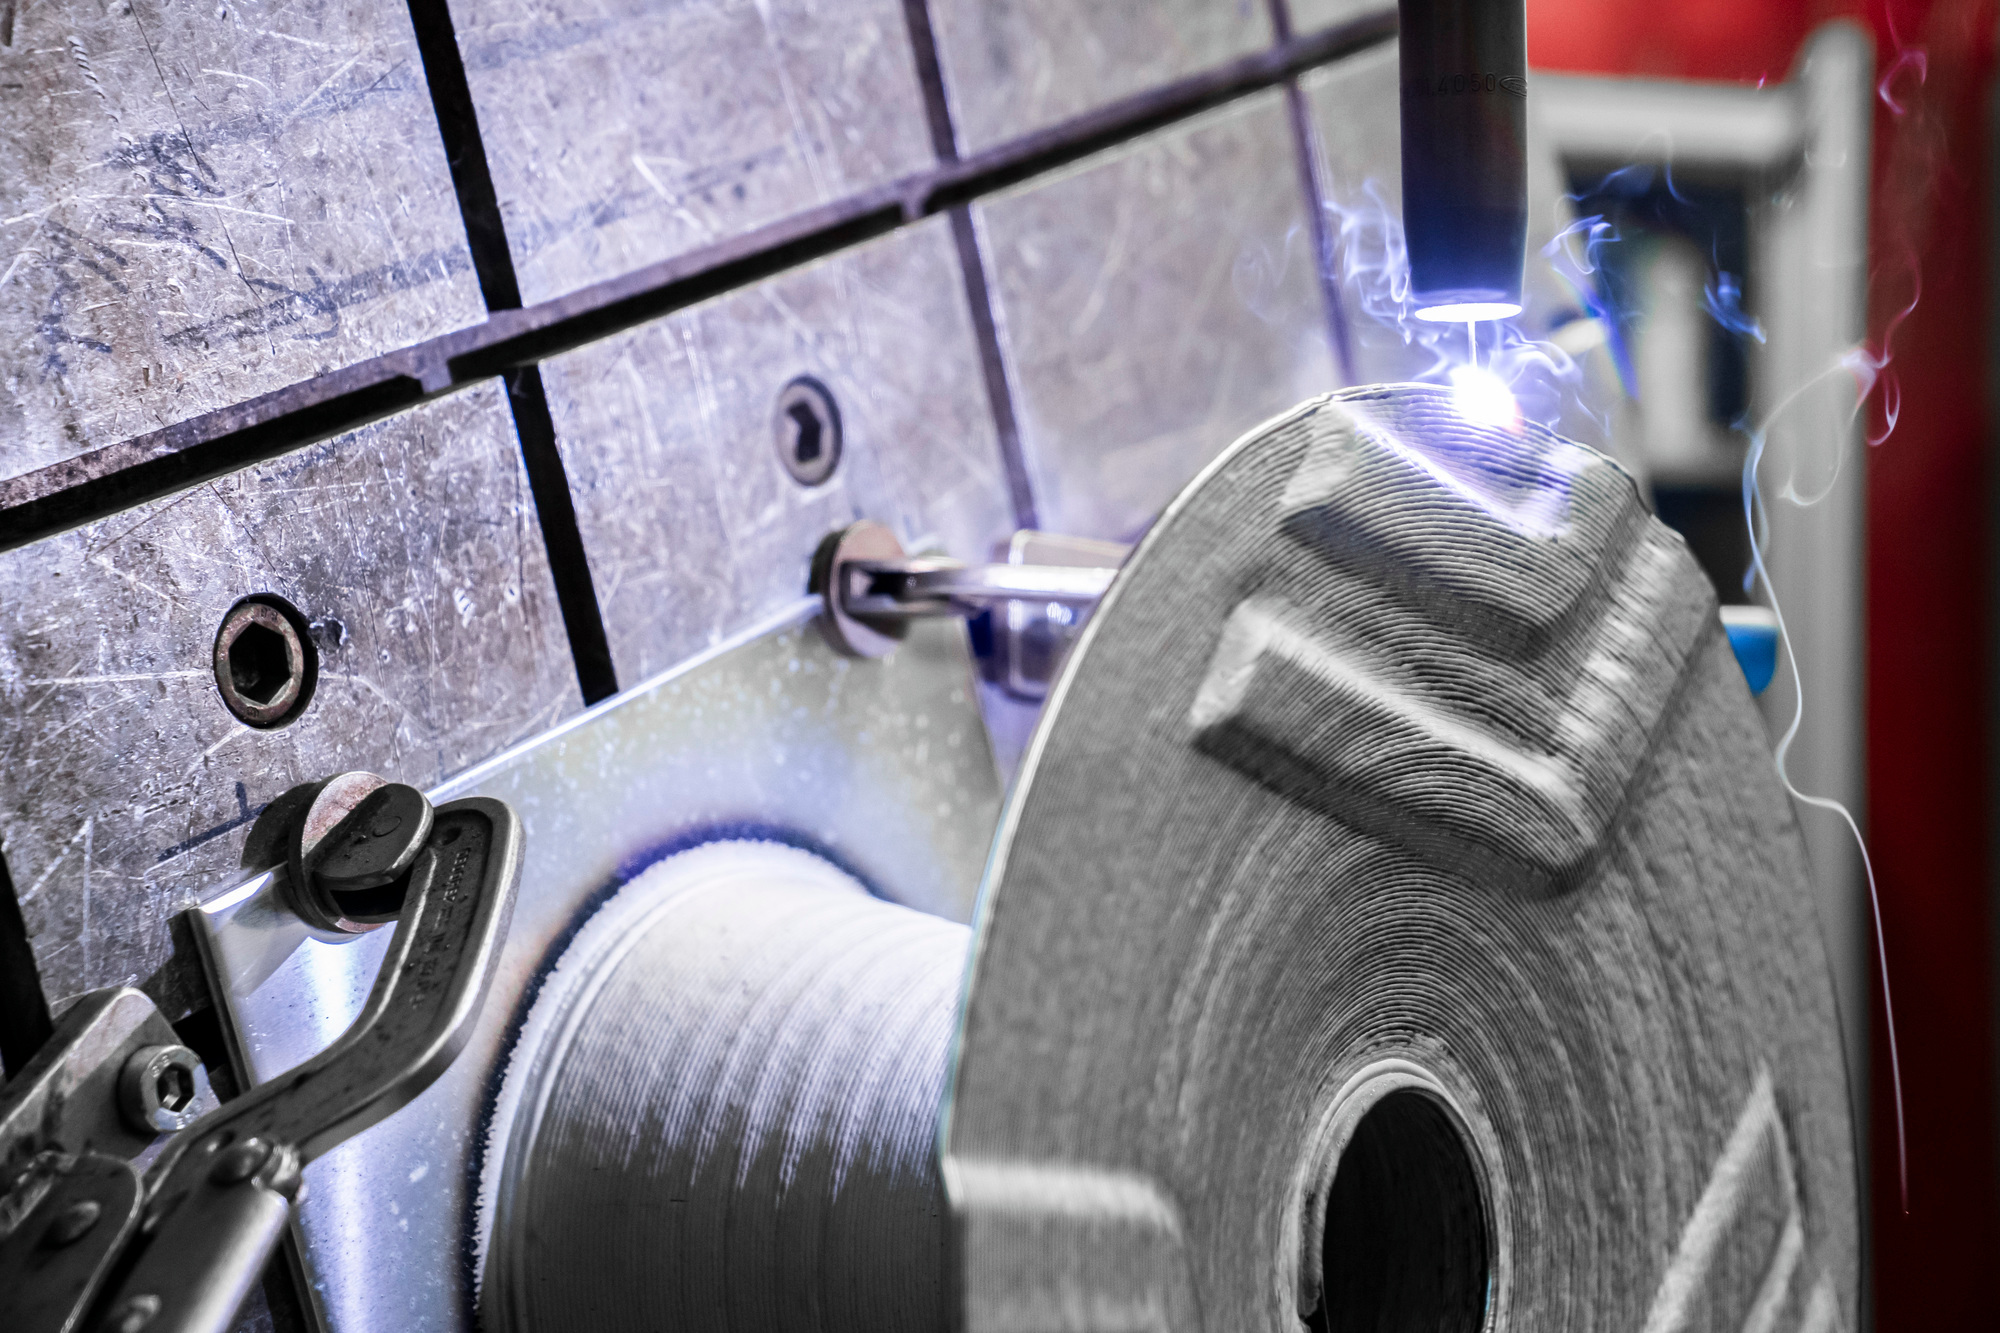
A teljes folyamatlánc során egy elágazó cső szolgált nyomástartó edénynek. A terveknek megfelelően az elágazó csövet egy konvencionálisan gyártott csőből egy erre a célra létrehozott mintából készítettük. Ezt hibrid munkadarabnak hívják, mivel a később rákerülő anyag az elem integrált részévé fog válni.
“Az alumínium mellett döntöttünk. A természetéből adódóan is kemény megmunkált ötvözetet üzemépítés során is használják kiváló keménysége miatt egészen minusz 237 °C-ig. Hegesztése azonban kihívást jelent. Nem csak az eljárás és annak paraméterei életbevágóan fontosak, hanem a hozaganyag is” magyarázta meg Martin Lohr a Linde Engineeringtől.
A hozaganyag fontos szerepet játszik a 3D nyomtatásban, mivel nagyon pontosan kell megválasztani mind az átmérőt, mind a kémiai felépítést, azzal a céllal, hogy a lehető legkevesebb hidrogént tartalmazza. Ezenfelül a huzalnak zárványmentesnek kell lennie, szorosan illeszkedve a huzal orsóra, hogy a folyamat zökkenőmentesen haladjon.
“A hegesztő huzal karbon lábnyoma egy fontos környezeti tényező, a klímára gyakorolt hatását tekintve” nyomatékosítja Robert Lahnsteiner, a MIGAL.CO CEO-ja. Hozzátette: “A miénk 3.8kg CO2/alumínium kg, ami kevesebb mint a nemzetközi átlag negyede.”
Az elem megtervezése és a folyamat kiválasztása
Az volt a cél, hogy optimalizáljuk a nyomástartó edény cső részétől az elágazáshoz vezető átmenetet irány és elrendezés szempontjából. A tervben a következő fal vastagságok szerepeltek: 8 mm a csőnél, 14 mm az átmeneti részen az elágazásnál, és 5 mm az elágazáson.
| Alap cső | Átmeneti rész | Elágazás | |
| Anyag | EN AW-5083 / AlMg4.5Mn | Al 5183 / AlMg4.5Mn | Al 5183 / AlMg4.5Mn |
| Fal vastagság/DED vastagság (mm) | 8 | 14 | 5 |
| Külső átmérő (mm) | 273 | 273/168 | 168 |
A DED folyamat kiválasztása (Direct Energy Deposition = közvetlen energia átadás)
A DED folyamat alapvető követelményei a nyomástartó edény minősítésénéla következők voltak:
- A lehető legmagasabb anyagleválasztási sebesség
- Csökkentett hőbevitel a lehűlési követelmények elkerülése végett
- Az alapanyagok tökéletes egybeolvadása
- A hegesztő pisztoly és a munkadarab távolság hatásának csökkentése
- A lerakódási folyamat pontos határain belül vett magas anyagminőség teljes reprodukálhatósága
- Megfelelés nagyobb elemekre
A követelmények alapján a MIG alapú CMT folyamatot választottuk a hegesztési rétegek additív felépítéséhez – pontosabban CMT mix-et az első réteghez és CMT Additive Pro-t az utána következő falképzéshez, ahol a teljesítmény korrekció nagy mértékben befolyásolta a hő mennyiségét.
A folyamat minősítése
Mivel az elem mindhárom részének eltérő vastagságúak a falai, a prEN 13445-14 alkalmazása 3 külön folyamatot jelentett. Az így létrejött anyagátviteli eljárás szabványok jogi kötőerővel rendelkeznek az additív gyártási folyama szempontjából. Így tehát a 3D-s fém nyomtatás végső “receptje”, azaz az additív gyártási eljárás szabványa 3 anyagátviteli eljárás szabványból, a hegesztési szekvencia leírásából és az anyagok tanúsítványáról és szakemberi kvalifikációkról írt jegyzetekből áll.
“A hegesztési útmutatókon felül az anyag tanúsítványok és szakemberi kvalifikációk biztosítják az additívan gyártott elemek egységes termékminőségét” magyarázta meg Manfer Schörghuber a Fronius R&D-től.
Minden próbadarabot roncsolásos és roncsolásmentes tesztelésnek is alávetettünk a prEN 13445-14-nek megfelelően. Vizuális és méret teszteket (VT),térfogatellenőrzést (RT-D) és felületi teszteket (PT) végeztek, hogy megbizonyosodjanak róla, hogy a próbadarabok hibamentesek voltak kívül-belül.
“A kémiai összetevők tesztelésével és a rétegre merőleges húzó és hajlítótesztek elvégzésével bizonyítottuk, hogy az additívan gyártott anyag és hibrid összekötő elem megfelelnek a mechanikai és technológiai követelményeknek. Ezután metallográfiai analízist végeztünk a kezdeti és végpontoknál, és a hibrid összekötő elemnél” magyarázta meg Martin Boche a TÜV SÜD-től.
A következő rész a robotikus hegesztés pálya tervezéséről, a Fronius WireSense érzékelő rendszeréről, valamint a WeldCube adatmenedzsment szoftver használatáról szól. Továbbá bemutatja az elem gyártási folyamatát, a rétegek kialakításának figyelését és a tesztelési lépéseket.
Folytatás hamarosan!